Frezen
Frezen voor verspanen, profileren en nabewerken, waarbij freestype, diameter, schacht, snijmateriaal en tandvorm bepalend zijn voor de keuze.
Lees verder 


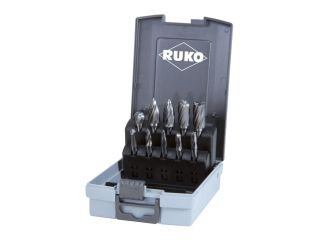
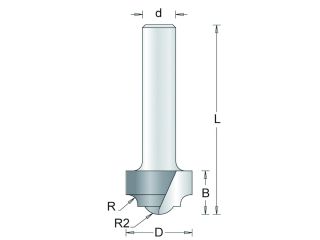
Frezen kiezen op bewerking, materiaal en snijvorm

Bosch Accessoires Advisor helpt bij het kiezen van passende Bosch accessoires per materiaal en toepassing.
Frezen is een verspanende bewerking waarbij een roterend snijgereedschap materiaal wegneemt. Waar een boor vooral in de lengterichting een gat maakt, werkt een frees juist langs randen, vlakken, sleuven, groeven of profielen. Daardoor kan freesgereedschap worden gebruikt voor hout, kunststof, aluminium, staal en andere materialen. De snijvorm moet passen bij de bewerking. Toerental en opname moeten aansluiten op machine en materiaal.
Voor iedere bewerking bestaat een ander type frees. Dat onderscheid is belangrijk. Een groeffrees maakt een rechte groef, een kwartrondfrees rondt een rand af, een holprofielfrees brengt een decoratief of verbindend profiel aan en een getrapte frees kan nuttig zijn bij sluitkommen, meerpuntsluitingen en uitsparingen met verschillende dieptes.
Hout, kunststof en metaal vragen andere frezen
Bij houtbewerking spelen vezelrichting, spaanafvoer en afwerking een grote rol. Een scherpe frees met passende snijgeometrie geeft een schoner vlak en minder rafeling aan de rand. Voor meubels, kasten, kozijnen en deuren worden vaak profiel-, groef-, afrond- en kopieerfrezen gebruikt. Voor kunststof is warmteontwikkeling belangrijk omdat te veel wrijving kan zorgen voor smelten, smeren of ruwe randen.
Voor metaalbewerking zijn materiaalhardheid snijsnelheid, koelmiddel, aantal snijkanten en opname belangrijker. Schachtfrezen, vingerfrezen, vlakfrezen, spiebaanfrezen, mantelkopfrezen en oliegroeffrezen worden daar voor andere bewerkingen ingezet dan typische houtfrezen. Een frees voor staal of aluminium moet dus niet alleen op diameter worden vergeleken, maar ook op materiaalgeschiktheid en snijgeometrie.
Groeven, profielen en verbindingen
Groeffrezen zijn geschikt voor sleuven, kabelgoten, veer- en groefverbindingen en rechte uitsparingen. Schijffrezen, ook bekend bij lamelverbindingen, maken smalle groeven waarin verbindingslamellen kunnen vallen. Voor meubel- en interieurbouw is maatvastheid belangrijk: groefbreedte, diepte en positie moeten aansluiten op het onderdeel dat in de groef komt.
Holprofielfrezen en kwartrondfrezen richten zich meer op vorm en afwerking. Een hol profiel kan decoratief zijn of onderdeel van een passing, terwijl een kwartrondfrees scherpe randen verzacht. Radius, snijdiameter, lagergeleiding, schachtmaat en maximale freesdiepte werken door in het eindbeeld. Voor zichtwerk is een rustige voeding net zo belangrijk als een scherpe frees.
Kopieerfrezen, bovenfrezen en geleiding
Kopieerfrezen worden gebruikt wanneer een bestaande vorm, mal of rand gevolgd moet worden. De geleiding kan via lager, ring of machine-instelling lopen. Voor hout plaatmateriaal en kunststof is dat praktisch voor herhaalwerk, rondingen, uitsparingen en kanten. Frezen met kogellager helpen om langs een rand of mal te sturen zonder dat de snijkant zelf de geleiding hoeft te zijn.
Bovenfrezen worden van bovenaf door het materiaal geleid en zijn sterk in houtbewerking, meubelwerk en afwerking. Daar komen afrondprofielfrezen, fasefrezen, kantenfrezen, groeffrezen en kopieerfrezen vaak samen. Schachtdiameter en freesdiameter vormen de basis. Snijlengte, lagerpositie en maximale diepte sturen het freesbeeld. Toerentalbereik en stof- of spaanafvoer bepalen hoe schoon en beheersbaar de bewerking blijft.
Schacht, diameter en machine-opname
Een frees moet mechanisch passen in de machine. De schachtmaat hoort bij de spantang of opname, en de frees mag niet verder worden belast dan waarvoor hij bedoeld is. Een lange snijlengte geeft bereik, maar vraagt meer stabiliteit. Een grote diameter neemt meer materiaal weg, maar vraagt een passend toerental en voldoende machinevermogen.
Voor handmachines telt controle; bij stationaire machines of freesbanken telt vooral maatvastheid en herhaalbaarheid. Spiebaanfrezen, vingerfrezen en vlakfrezen worden vaak gebruikt voor functionele passingen, uitsparingen of vlakbewerking. Universeelfrezen kunnen breed inzetbaar zijn, maar blijven afhankelijk van materiaal, toerental en gewenste afwerking.
Metaalfrezen en functionele uitsparingen
Spiebaanfrezen worden ingezet voor spiebanen waarin assen, naven of verbindingen mechanisch moeten passen. Vingerfrezen zijn geschikt voor sleuven, contouren, uitsparingen en vlakke bewerkingen waarbij de lengte groter is dan de diameter. Vlakfrezen richten zich op het egaliseren of nabewerken van een oppervlak, vaak met meerdere snijkanten.
Oliegroeffrezen, ook kogelkopfrezen genoemd, maken groeven waarin smeermiddel kan lopen, bijvoorbeeld bij geleidingen waar metaal op metaal beweegt. Mantelkopfrezen snijden met kop en omtrek en kunnen daardoor bredere vlakken bewerken. Voor al deze frezen zijn materiaal opspanning, snijsnelheid, koelmiddel en maatvoering bepalend voor een veilig en maatvast resultaat.
Frezensets en universele toepassingen
Frezensets zijn praktisch wanneer verschillende bewerkingen met dezelfde machine terugkomen. Een set kan bestaan uit profiel-, groef-, kanten-, kopieer- en afrondfrezen. De waarde van een set zit niet alleen in het aantal frezen, maar vooral in de bruikbaarheid van de profielen, de schachtmaat en de kwaliteit van de snijkanten.
Universeelfrezen worden gebruikt voor profielen, uithollen, groeven, sleuven of conische gaten in zachtere metalen, kunststoffen en hout. Ze kunnen breed inzetbaar zijn, maar blijven minder gespecialiseerd dan een frees die voor een specifieke passing of afwerking is gemaakt. Daarom hoort per bewerking gekeken te worden naar materiaal, gewenste vorm en machinecontrole.
Snijresultaat, veiligheid en onderhoud
Een scherp snijvlak geeft minder hitte, minder rafeling en minder belasting op machine en werkstuk. Botte of vervuilde frezen vragen meer kracht en kunnen verbranden, happen of trillen. Hars, lijmresten en metaalspanen horen na gebruik verwijderd te worden, zodat de snijkanten bruikbaar blijven.
Veilig werken met frezen vraagt een stabiele machine, correcte opname, passende draairichting, gecontroleerde voeding en goede ondersteuning van het werkstuk. Freesgereedschap moet passen bij de bewerking, het materiaal, de diameter en de schacht. Snijlengte, snijvorm en geleiding bepalen daarna de controle over het werkstuk. Toerental en spaanafvoer helpen om een schoner resultaat te halen en schade aan werkstuk of gereedschap te beperken.
 Wij bezorgen in heel Europa
 Meer dan 25.000 tevreden klanten
 Wij hebben een bekroonde klantenservice


Onze professionals staan voor u klaar
Elke werkdag van 8:30 tot 17:00!